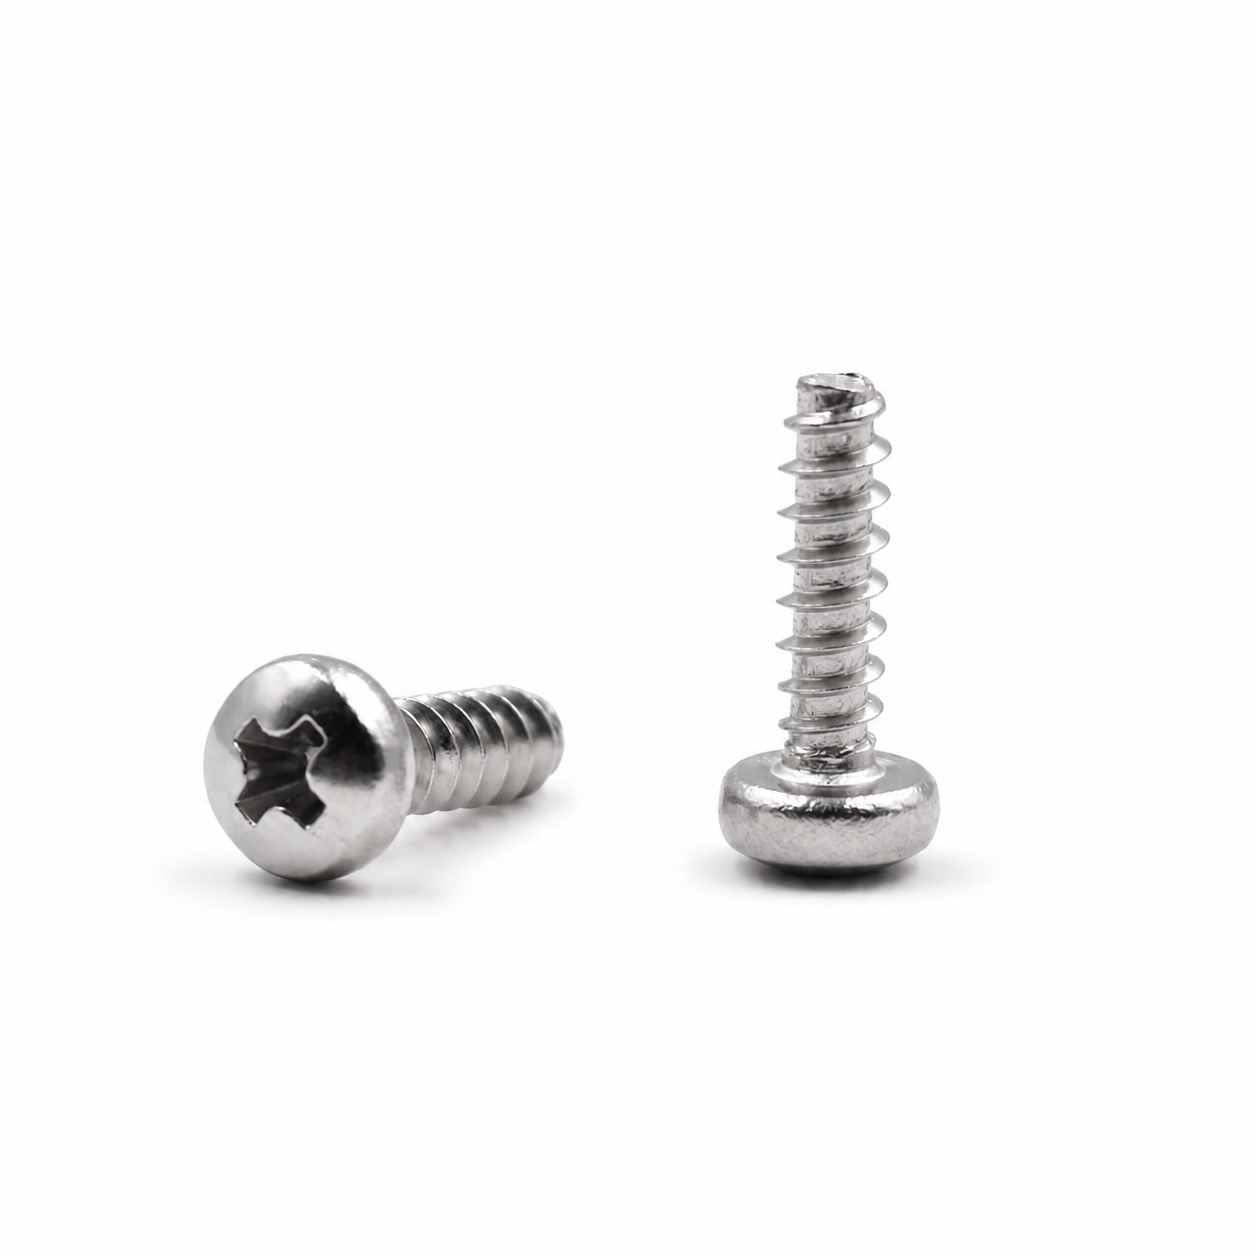
Много дизайнерски екипи се отнасятСамонарезни винтове с полуотворена главакато универсални самонарезни винтове за масово потребление. Те пренебрегват функцията за разпределение на налягането на плоскоъгълната глава и ограниченията на въртящия момент при напречно заглъбване. Неправилните решения за спецификация ще доведат до вдлъбване на детайла, оголване на жлебовете или хлабаво закрепване след масовото производство.
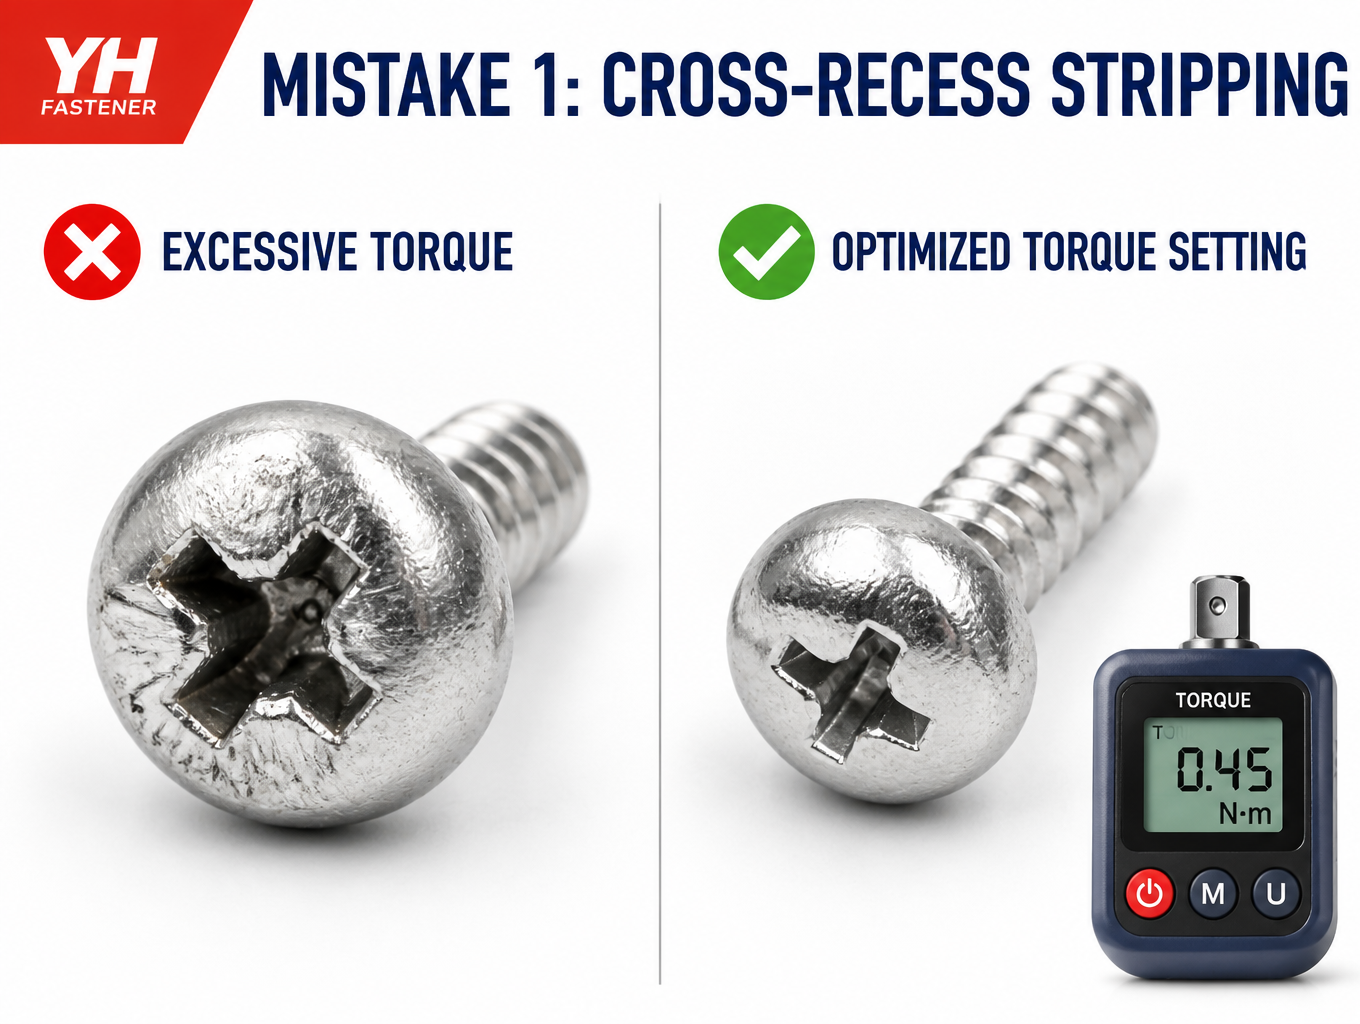
Грешка 1: Прекомерен въртящ момент на затягане, причиняващ напречно оголване на вдлъбнатината
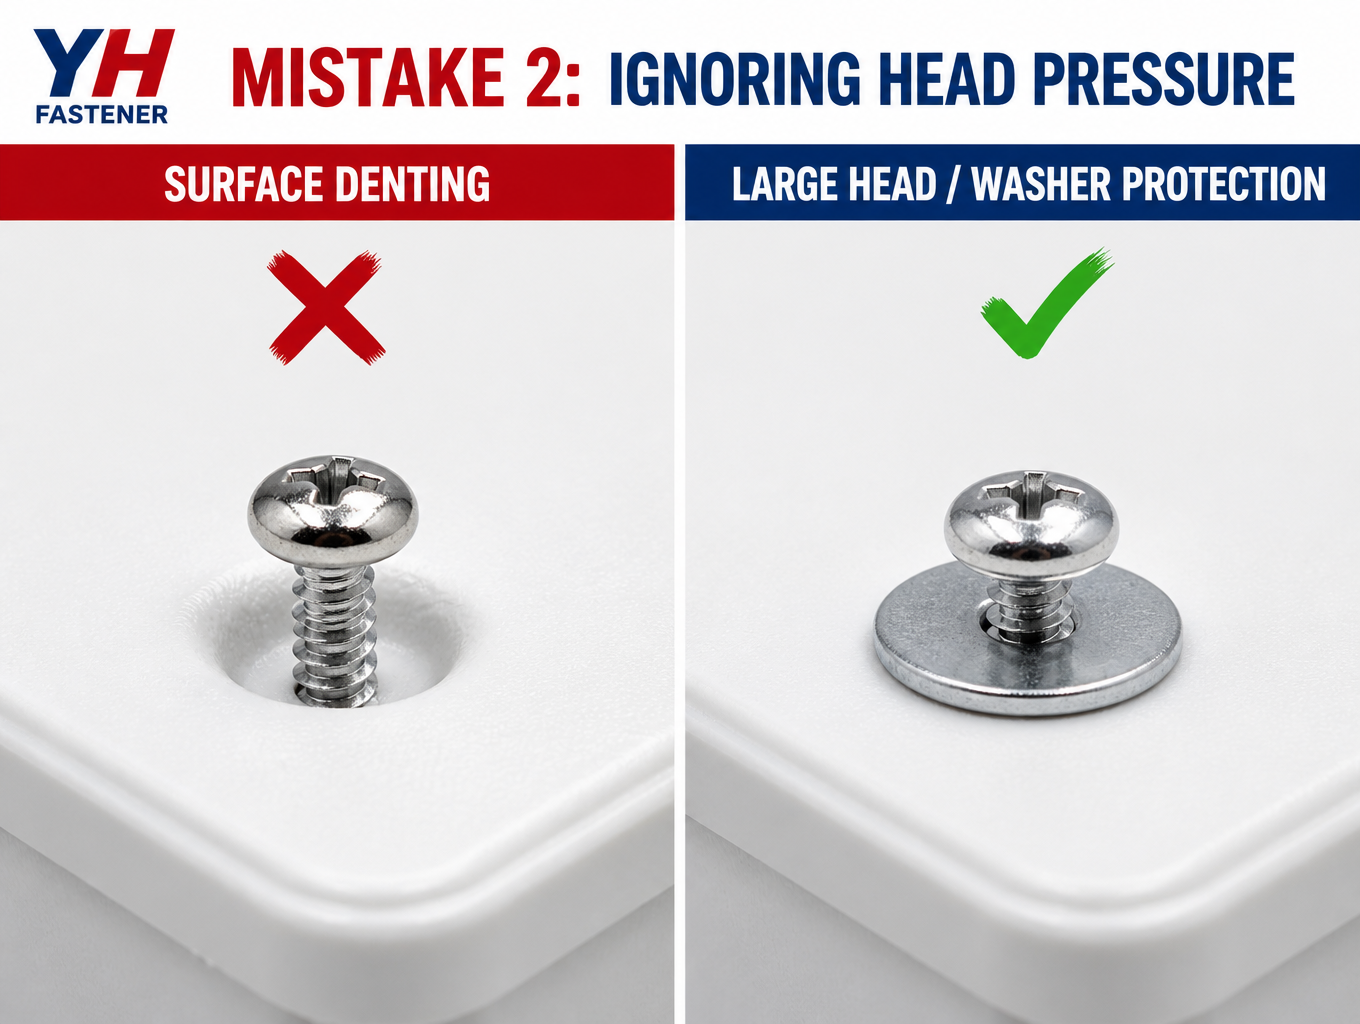
Грешка 2: Пренебрегване на натиска на главата на винтовата главина, което води до вдлъбнатини върху тънка пластмаса или ламарина
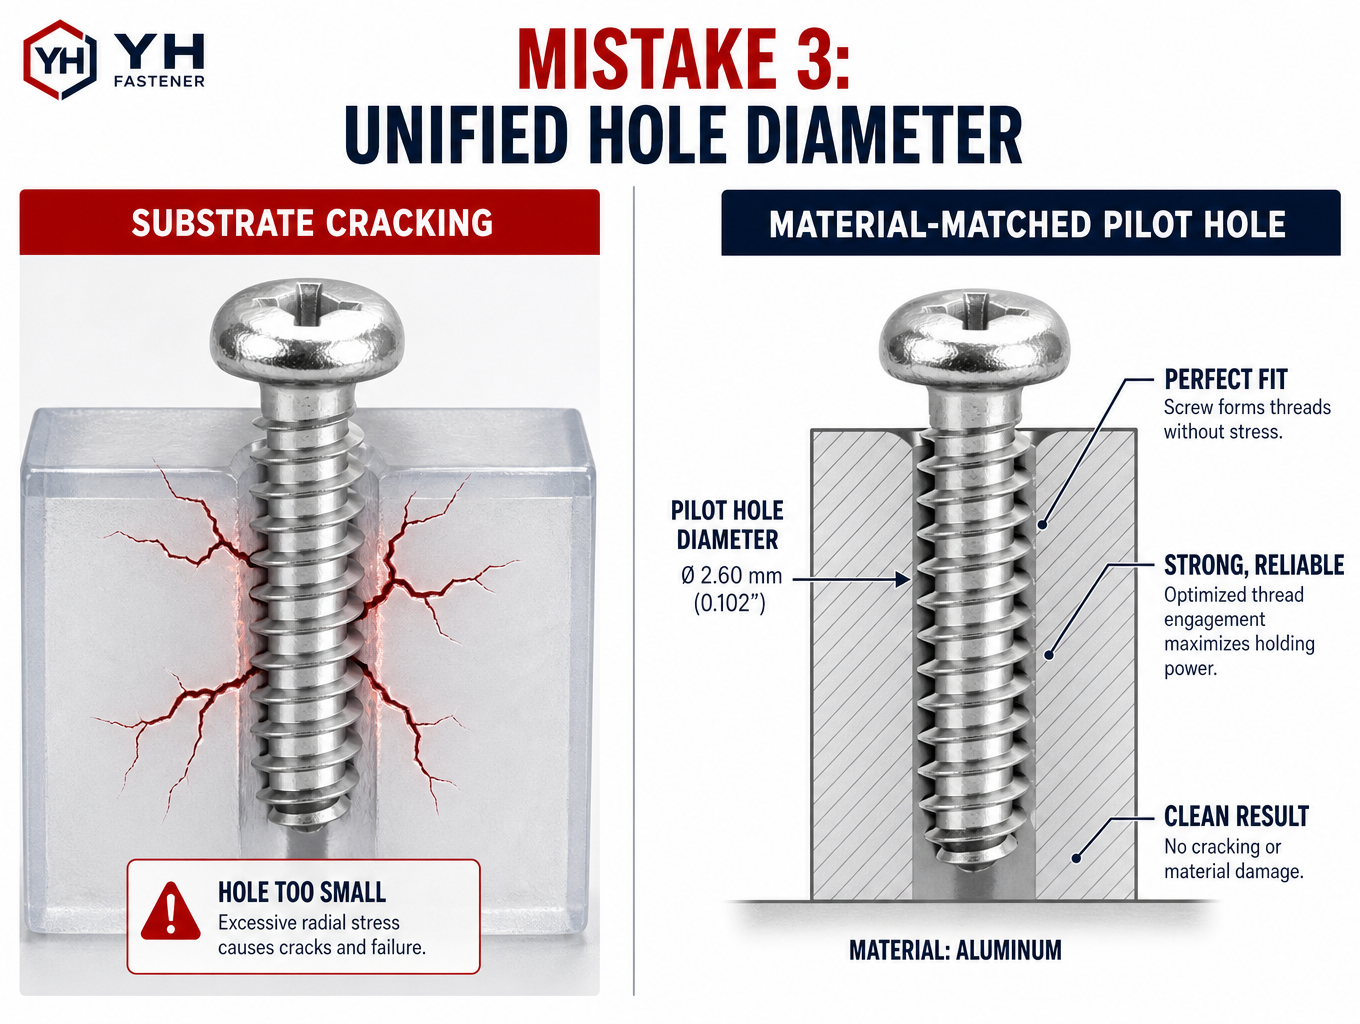
Грешка 3: Унифициран диаметър на пилотния отвор за различни материали на основата
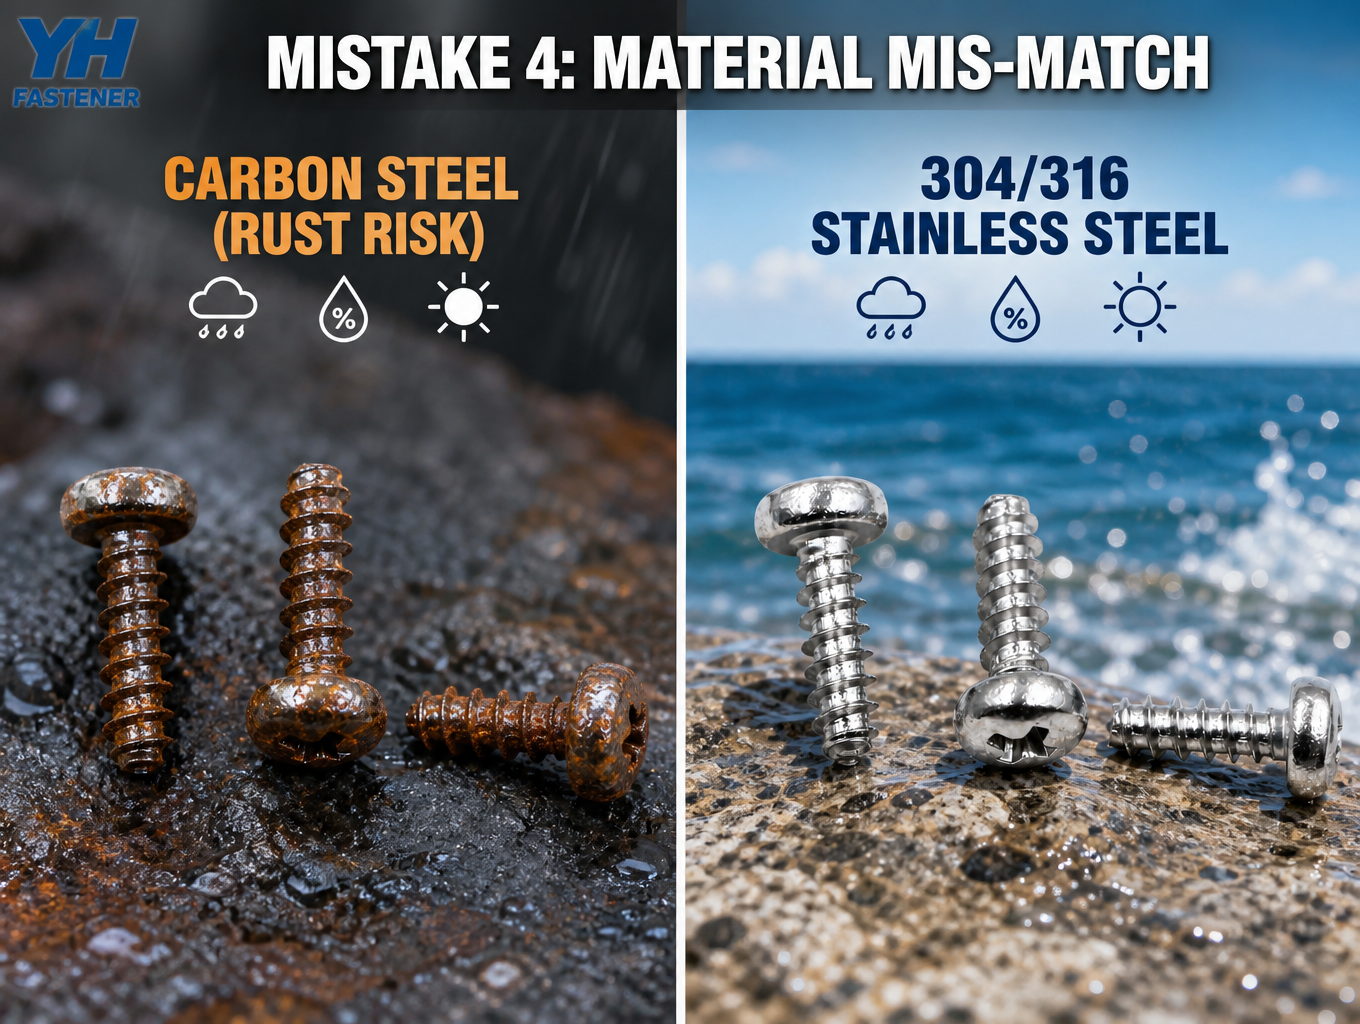
Грешка 4: Несъответствие на материалите с действителната експлоатационна среда
Контролен списък за предварителна поръчка на самонарезни винтове с полуосно-плоска глава
Прегледайте тези точки, преди да пуснете поръчки за групови покупки:
- 1Проверете дебелината на стената на детайла и изберете правилния диаметър на главата, за да избегнете вдлъбнатина по повърхността.
- 2Потвърдете вида на основния материал (пластмаса / алуминий / стоманена ламарина), вземете правилния референтен диаметър на пилотния отвор.
- 3Задайте максимално допустимия въртящ момент при монтаж, за да предотвратите напречно оголване на вдлъбнатината.
- 4Оценете влажността на работната среда и риска от корозия, изберете подходящ материал за винтовете и повърхностно покритие.
- 5Извършете тест за прилягане на реален детайл с предпроизводствени проби, проверете ефективността на закрепването и състоянието на повърхността.
Затваряне
Практическото изпълнение наСамонарезни винтове с полуотворена главазависи не само от спецификациите на резбата, но и от съвпадението на диаметъра на главата, настройката на въртящия момент, размера на пилотния отвор и съответствието между материала и околната среда. Много проблеми на място произтичат от игнорирането на тези помощни параметри. Изяснете изискванията за структурата на детайла и условията на експлоатация във фазата на проектиране и предайте пълните спецификации на доставчиците на крепежни елементи, за да избегнете рисковете, свързани с масовото производство.
За нашата фабрика и как да се свържете с нас
Ние сме опитен производител на крепежни елементи, доставящ както стандартни, така и по поръчка самонарезни винтове за глобални B2B клиенти. Нашите вътрешни процедури за контрол на качеството обхващат входяща проверка на суровините, мониторинг в процеса на производство и проверка на размерите на готовия продукт. Поддържаме оценка на мостри, малки партиди прототипи и големи обеми OEM поръчки.
Ако се сблъскате с объркване при избораСамонарезни винтове с полуотворена главаили имате нужда от съдействие за оферта за предстоящия ви проект, моля, изпратете ни вашия чертеж, информация за материалите и информация за приложението. Нашият екип по технически продажби ще ви отговори с целенасочени предложения за вашия проект.
Време на публикуване: 10 септември 2026 г.